Quels sont les différents types de pâte à braser pour le montage en surface (SMT) ?
La pâte à braser est obtenue en mélangeant, dans des proportions précises, une poudre homogène d’alliage de soudure et un flux stable. Lors du brasage, elle permet de former une liaison métallurgique entre les broches ou les terminaisons des composants montés en surface et les plages du circuit imprimé. Ce matériau est idéal pour réaliser des soudures fiables en production automatisée de composants montés en surface et constitue un produit de haute technologie de l’industrie électronique. Indispensable au procédé SMT, la pâte à braser est un matériau de soudage de nouvelle génération, principalement utilisé pour le montage en surface. Les exigences variant d’un procédé SMT à l’autre, quels sont les différents types de pâte à braser ?
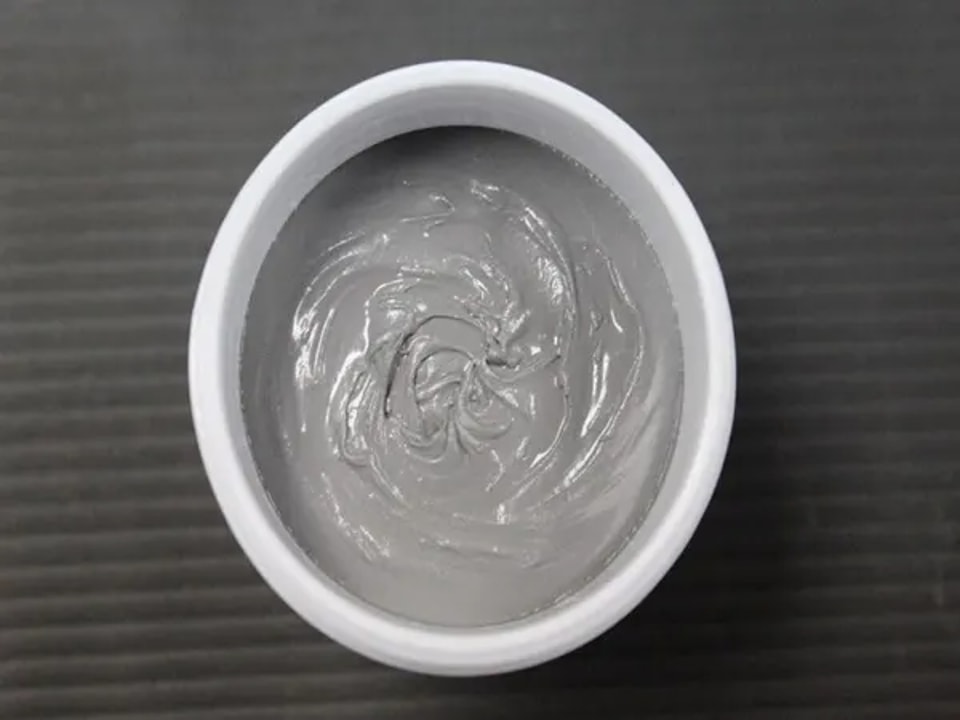
Dans l’industrie SMT, la pâte à braser sert principalement à souder les résistances, les condensateurs, les circuits intégrés et autres composants électroniques sur les circuits imprimés. Largement utilisée pour le brasage des composants montés en surface, elle constitue le matériau d’apport principal et ses performances déterminent la fiabilité des soudures. L’agent thixotrope qu’elle contient permet d’ajuster sa viscosité, son indice thixotrope et sa résistance à l’affaissement, afin d’améliorer ses performances d’impression.
1. Avec ou sans plomb
Dans l’assemblage électronique, on distingue généralement la pâte à braser avec plomb et la pâte sans plomb. Le plomb présente des risques pour l’environnement et la santé humaine, mais les pâtes qui en contiennent offrent de bons résultats de brasage SMT et coûtent moins cher. Les pâtes sans plomb ne contiennent que des traces de plomb et sont moins nocives. GKC maîtrise les deux procédés et peut adapter ses solutions aux besoins de ses clients.
2. Le point de fusion
Dans la production et l’assemblage SMT, les pâtes à braser sont généralement classées selon leur point de fusion : haute, moyenne ou basse température.
Les pâtes à haute température désignent généralement les pâtes sans plomb les plus courantes, dont le point de fusion dépasse généralement 217 °C et qui offrent de bonnes performances de brasage. Les pâtes à température moyenne ont un point de fusion d’environ 170 °C. Elles contiennent généralement une résine spéciale importée qui leur confère une bonne adhérence et limite efficacement l’affaissement. Les pâtes à basse température ont un point de fusion de 138 °C et contiennent principalement du bismuth. Elles sont utilisées lorsque les composants ne supportent pas des températures de 200 °C ou plus et qu’un brasage par refusion est nécessaire. Elles protègent ainsi les composants et les circuits imprimés sensibles à la chaleur. Elles sont très répandues dans l’industrie des LED.
3. Granulométrie de la poudre d’étain
Selon le diamètre des particules de poudre d’étain, les pâtes à braser sont réparties en six classes. Les poudres de type 3, 4 et 5 sont les plus couramment utilisées.
Plus le produit est sophistiqué, plus la poudre d’étain doit être fine. Toutefois, une poudre plus fine présente une surface d’oxydation plus importante. Par ailleurs, une forme sphérique favorise une meilleure qualité d’impression.
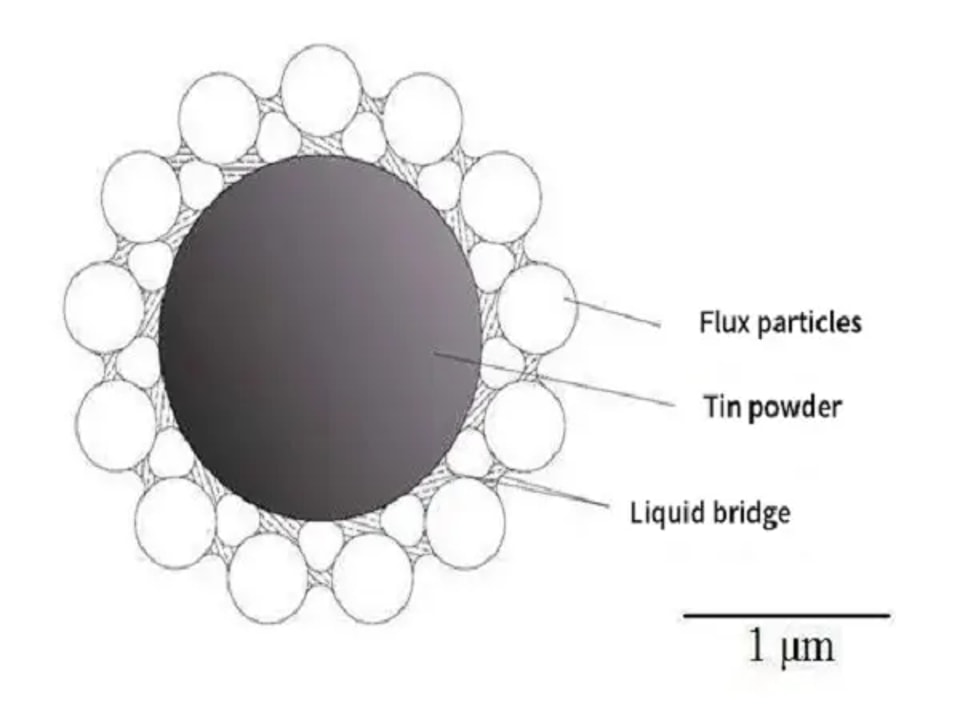
Plus le produit traité par SMT est complexe, plus le choix de la pâte à braser est important. Seule une pâte adaptée aux exigences du produit permet de réduire efficacement les défauts d’impression, d’améliorer la qualité du brasage par refusion et de diminuer les coûts de production.
Dans les usines d’assemblage SMT, une pâte à braser trop peu visqueuse peut entraîner des défauts d’impression. Un dépôt excessif peut provoquer des défauts et des ponts de soudure. La viscosité doit donc être adaptée. La température de fonctionnement de l’imprimante et la vitesse de la raclette influent également sur la viscosité de la pâte pendant l’utilisation.
Pour les pochoirs à pas fin et forte densité, une déformation de la section du pochoir peut endommager les espaces entre les broches. La pâte à braser risque alors de s’y déposer et de provoquer des défauts d’impression. En bref, si les matériaux ne sont pas maîtrisés pendant l’assemblage SMT ou si le dépôt de pâte est mal contrôlé, des problèmes peuvent survenir lors du brasage par refusion.
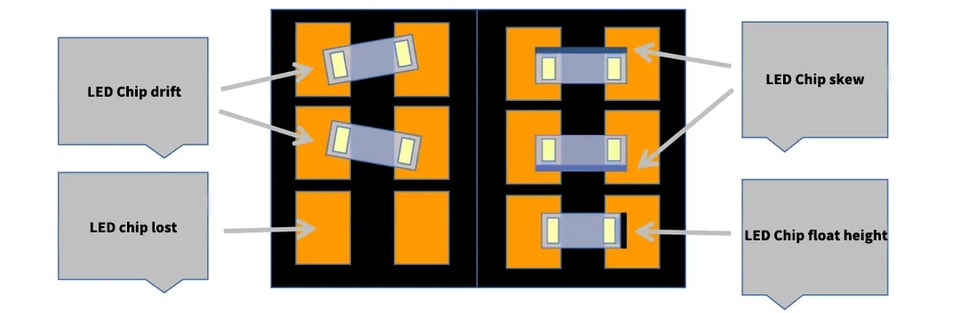
En général, il est conseillé de tremper le circuit imprimé mal imprimé dans un solvant compatible, comme de l’alcool industriel ou de l’eau additionnée d’un produit adapté. Un nettoyant pour circuits imprimés peut également convenir. Utilisez ensuite une brosse souple pour retirer les petites billes d’étain.
Pour en savoir plus, contactez-nous.

Devenir partenaire de marque
Prêt à lancer votre marque LED sur votre marché ?
Indiquez-nous où vous vendez et à qui vous vous adressez. Notre équipe internationale vous répondra avec une proposition de partenariat adaptée à votre marché.
Devenir partenaire de marque
Parlez-nous de votre marché.
Notre équipe internationale élaborera un plan de partenariat adapté à votre région.
- 01Accompagnement au lancement de marques en marque blanche
- 02R&D sur mesure pour les marchés locaux
- 03Assistance dédiée de notre usine en Chine
- 04Réalisation conjointe de projets
- support@gkc-led.com
- +86 189 2605 1754